
Scegliere la fresa a spirale corretta per il proprio laboratorio richiede un attento bilanciamento tra direzione dell'elica, tolleranze dimensionali del gambo e resistenza all'usura termica del tagliente. Un orientamento di taglio errato rischia di rovinare laminati e impiallacciature con scheggiature superficiali, mentre geometrie non idonee compromettono l'evacuazione del truciolo causando bruciature sul legno. Questa guida analizza le migliori opzioni disponibili in Italia nel 2026 per orientarsi tra eliche down-cut, up-cut e a compressione, garantendo precisione millimetrica su banchi fresa, elettrofresatrici manuali e CNC.
I migliori modelli a colpo d'occhio


Punti Chiave e Guida Rapida
|
CMT ORANGE TOOLS CMT 192.081.11 FRESA ELICOIDALE Z2 NEG. HWM D=8x32x80 DX
|
SpeTool Frese per Legno Diametro Gambo 8 mm Fresa Elicoidale UpCut
|
HOZLY DLC
|
|
|---|---|---|---|
|
|
|
|
|
| Materiali e Costruzione | Carburo Integrale HWM | Carburo Integrale HRC55 | Carburo Rivestito DLC |
| Funzionamento e Potenza | Elica Down-Cut | Elica Up-Cut | Elica Compressione |
| Capacità / Dimensioni | D 8x32x80 mm | D 8×32 mm | D 4x22x45 mm |
| Caratteristica Chiave | Taglio Negativo Z2 | Evacuazione Rapida | Labbro Up-Down Pulito |
| Ideale Per | Pannelli e Nobilitati | Scanalature e Mortase | Nesting e Multistrato |
| Verifica il prezzo su Amazon | Verifica il prezzo su Amazon | Verifica il prezzo su Amazon |
01
Bordi superiori impeccabili e precisione millimetrica grazie all’elica negativa in carburo integrale
Costruita interamente in metallo duro micrograna ad altissima densità, la CMT 192.081.11 si distingue per una resistenza termica e una tenuta del tagliente nettamente superiori rispetto alle frese tradizionali a placchette brasate. La configurazione geometrica con elica negativa convoglia il flusso dei trucioli verso il basso, esercitando una costante pressione meccanica sul pezzo contro il piano di lavoro. Questo accorgimento ingegneristico previene qualsiasi fenomeno di scheggiatura o delaminazione sul lato a vista di multistrati, laminati sintetici ed essenze massicce dure. Nelle lavorazioni di contornatura e sezionamento continuo, l’avanzamento risulta fluido e privo di vibrazioni anche con profondità di passata impegnative, riducendo l’attrito superficiale senza provocare bruciature sulle fibre legnose. Nei fori ciechi e nelle cave profonde l’evacuazione richiede avanzamenti calibrati per evitare accumuli nel fondo del canale, ma la pulizia dell’arête di taglio compensa ampiamente qualsiasi accortezza operativa.
- Finitura superiore del pannello completamente priva di sbavature o sollevamento fibre
- Costruzione in micrograna di carburo integrale per una longevità operativa eccezionale
- Stabilità dinamica esemplare e assenza di vibrazioni su elettrofresatrici e centri CNC
- Ottima capacità di tenuta del filo anche su essenze resinose e derivati plastici densi
- L’evacuazione verso il fondo rende più lenta la pulizia interna nei fori ciechi o nelle scanalature non passanti
- Richiede un saldo bloccaggio dei pezzi per contrastare la tendenza a premere il materiale verso il banco
02
Affondamento rapido ed evacuazione trucioli impeccabile per scanalature e mortase profonde
La SpeTool SP-D8-H8-U si distingue per una costruzione robusta in carburo solido con durezza nominale HRC55, garanzia di rigidità strutturale e decisa riduzione delle flessioni sotto sforzo. Con un gambo e un diametro di taglio da 8 mm abbinati a un’altezza tagliente generosa di 32 mm, l’utensile affronta agevolmente passate profonde su massello duro, multistrato e MDF. L’elica positiva a due scanalature assicura un’eccellente evacuazione termica e del truciolo, prevenendo l’accumulo di calore che spesso causa bruciature del legno durante la creazione di mortase. Il fondo della fresata risulta perfettamente pulito e geometricamente regolare, mentre l’operatore sperimenta minime vibrazioni anche ad avanzamenti sostenuti. Il riscontro pratico premia la tenuta del filo nel tempo rispetto alle tradizionali lame HSS, evidenziando solo una fisiologica tendenza a produrre lievi sbavature sul bordo superiore superficiale se non si adotta una passata di finitura o un martire.
- Evacuazione del truciolo eccezionalmente fluida che impedisce intasamenti e bruciature del legno
- Notevole lunghezza di taglio da 32 mm per realizzare mortase e incastri profondi in passate stabili
- Corpo in carburo integrale HRC55 che garantisce tagli puliti a fondo cava e riduce le vibrazioni
- La trazione up-cut può causare scheggiature o strappi sul labbro superiore dei pannelli impiallacciati
- Spinta assiale verso l’alto che richiede un bloccaggio molto saldo del pezzo in lavorazione
03
Compressione bilanciata con rivestimento DLC per tagli impeccabili su entrambi i lati del pannello
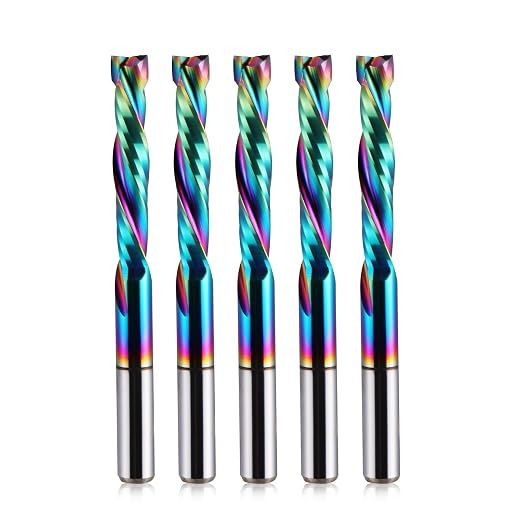
Queste frese a spirale a compressione HOZLY si distinguono nel panorama degli utensili per fresatura CNC grazie all’integrazione del rivestimento DLC applicato su una solida struttura in carburo di tungsteno integrale. La particolare geometria elicoidale a due taglienti combina una spinta verso il basso nella parte superiore e verso l’alto nella punta, comprimendo le fibre del legno verso il nucleo del pannello. Questa configurazione previene in modo efficace le delaminazioni tipiche del multistrato fenolico, dell’MDF nobilitato e dell’acrilico. Le testimonianze dei professionisti sul campo confermano un’eccellente tenuta del tagliente anche a regimi compresi tra 18.000 e 20.000 giri/min con velocità di avanzamento sostenute, garantendo un’elevata produttività per singolo utensile prima di riscontrare decadimenti nella finitura. Il gambo da 4 mm offre un ottimo compromesso tra precisione su dettagli fini e rigidità strutturale, richiedendo tuttavia pinze calibrate e parametri di taglio ben impostati per evitare flessioni o rotture accidentali con asportazioni eccessivamente aggressive.
- Taglio pulito e senza bave sia sulla superficie superiore sia su quella inferiore del pezzo
- Rivestimento DLC resistente all’usura termica che mantiene il filo tagliente a lungo
- Confezione multipla da 5 pezzi ideale per garantire continuità nei progetti di nesting e fresatura
- Diametro del gambo da 4 mm che richiede pinze specifiche ER/collet dedicate non sempre standard nei router base
- Geometria a compressione che necessita di una prima passata a profondità specifica per attivare l’azione contrapposta delle eliche
 04
Efficienza monotagliente e rivestimento DLC per fresature pulite su alluminio e legni duri
Realizzata in carburo di tungsteno massiccio con geometria a singolo flauto (upcut), questa fresa SpeTool risolve alla radice il problema dell’impastamento nei metalli leggeri. Il rivestimento Diamond-Like Carbon (DLC) e la finitura lucidata abbattono il coefficiente d’attrito superficiale, allungando sensibilmente la vita utile dell’affilatura e scongiurando l’accumulo di fusione su leghe di alluminio, ottone e acrilico. Nelle prove pratiche e nei riscontri degli operatori, l’utensile si distingue per tagli lucidi e bordi privi di bava anche su spessori considerevoli, lavorando con ottima scorrevolezza se abbinato a lubrificazione minimale o nebulizzazione di alcol. L’affilatura è particolarmente aggressiva: per questo richiede macchine dotate di buona rigidità strutturale e parametri di avanzamento ben calibrati, poiché sui pantografi ultraleggeri da banco tende a tirare eccessivamente nel pezzo. Rimane un riferimento affidabile e versatile sia su banco che a mano guidata.
- Evacuazione trucioli impeccabile senza impastamenti su alluminio e metacrilati
- Finitura superficiale e tagli a specchio grazie al trattamento DLC antiaderente
- Adatta sia per pantografi CNC che per fresature a mano libera con sagome
- Geometria di taglio molto aggressiva, poco adatta a piccoli pantografi entry-level privi di rigidità
- Richiede parametri di avanzamento e velocità mandrino precisi per evitare vibrazioni
 05
Taglio a compressione Up&Down per bordi impeccabili su entrambi i lati del pannello
La SpeTool SP2FC-D6-L32 si distingue come punta di riferimento per chi esige una finitura priva di sbavature su materiali nobilitati, multistrato ed essenze dure. La combinazione a compressione up-cut e down-cut convoglia i trucioli verso il centro del pannello, garantendo bordi netti e senza strappi su entrambi i lati. Realizzata in carburo integrale HRC55 con lunghezza di taglio di 32 mm e lunghezza complessiva di 75 mm, offre stabilità e rigidità strutturale durante passate profonde. I riscontri sul campo evidenziano una tenuta del filo eccellente nel tempo anche sotto carichi prolungati, a patto di calibrare con precisione avanzamenti e velocità di rotazione. Trattandosi di una fresa a compressione, non è concepita per forature verticali cieche, dove l’accumulo di polvere genererebbe surriscaldamenti; richiede invece percorsi fresati progressivi per esprimere la massima pulizia di taglio.
- Finitura pulita senza sbavature sia sulla parte superiore che inferiore del pezzo
- Costruzione solida in carburo HRC55 ad alta durata del tagliente
- Profilo extra-lungo da 32 mm ideale per scanalature e rifilature su pannelli spessi
- Non adatta ad affondamenti verticali diretti (plunge puro) per rischio di accumulo trucioli e bruciature
- Richiede una taratura attenta di velocità e profondità di passata per prevenire fischi ed eccessive vibrazioni
06
Taglio netto a spinta verso il basso per bordi superiori impeccabili su massello e nobilitati
Costruita in metallo duro integrale ad altissima densità con finitura protettiva, la CMT 192.081.11 rappresenta l’apice dell’asportazione truciolo per chi esige precisione millimetrica. L’architettura a spirale negativa Z2 direziona il flusso di taglio verso il piano di supporto: questo garantisce uno spigolo superiore perfettamente netto e privo di sbavature, anche su legni duri massicci e pannelli laminati delicati. Con un diametro utile di 8 mm e una lunghezza di taglio di 32 mm su 80 mm totali, l’utensile affronta passate profonde senza flettere né surriscaldare la fibra. Il feedback dei professionisti evidenzia un’affilatura durevole nel tempo, assenza di bruciature e avanzamento scorrevole. L’elica negativa comprime tuttavia i trucioli verso il fondo cava, rendendo necessaria una corretta gestione dell’evacuazione su scanalature cieche, dove richiede avanzamenti controllati rispetto a un’elica positiva.
- Finitura superiore del bordo totalmente priva di strappi o scheggiature
- Carburo HWM ad altissima resistenza che tollera passate impegnative senza bruciare il legno
- Elevata stabilità dinamica con vibrazioni minime e scorrimento fluido
- Evacuazione dei trucioli meno rapida su scanalature o fori ciechi profondi
- Richiede un pezzo perfettamente bloccato al piano data la componente di compressione verticale
 07
Fresa elicoidale downcut in metallo duro per tagli superiori impeccabili su CNC
La SpeTool SP-D6-H6-D si fa notare nel panorama del taglio CNC per la precisione della geometria elicoidale a due taglienti e la solidità del metallo duro integrale HRC55. L’architettura downcut esercita una pressione costante verso il piano di lavoro, eliminando il rischio di sollevamento del materiale e garantendo bordi superiori perfettamente lisci su multistrato di faggio, MDF e truciolare nobilitato. Durante l’impiego quotidiano, l’utensile si distingue nei canali ciechi e nelle sagomature perimetrali, dove la finitura superficiale non richiede carteggiatura aggiuntiva. Gli utilizzatori confermano ottime performance anche su legni masselli duri come il rovere, a patto di calibrare con attenzione velocità di avanzamento e rotazione; l’accumulo di truciolo verso il fondo richiede passate progressive per prevenire surriscaldamenti o annerimenti su tagli profondi. Con una struttura rigida e bilanciata, rappresenta uno strumento efficiente per laboratori e hobbisti evoluti.
- Finitura superiore netta e priva di strappi grazie all’orientamento downcut
- Metallo duro integrale ad alta densità resistente all’abrasione meccanica
- Assenza di vibrazioni su mandrini ad alta velocità e pantografi CNC
- Evacuazione dei residui verso il basso che può causare surriscaldamento nei tagli ciechi profondi
- Suscettibile a scheggiature se impattata contro nodi duri con avanzamenti troppo aggressivi
Domande dei Compratori e Risposte degli Esperti
Quali sono le principali incompatibilità dimensionali e di pinza da evitare?
La pinza di serraggio dell’elettrofresatrice deve combaciare esattamente con il diametro nominale del gambo della fresa senza tolleranze forzate. Montare una fresa con gambo da 4 mm su un cannotto standard da 8 mm richiede mandrini di riduzione o pinze elastiche ER dedicate, mentre forzare diametri imperiali in pinze metriche causa slittamenti pericolosi e vibrazioni distruttive.
Come si prolunga la vita utile di una fresa a spirale in carburo integrale?
Rimuovere regolarmente le incrostazioni di resina con solventi dedicati e calibrare accuratamente velocità di rotazione e avanzamento per produrre trucioli netti anziché polvere fine. Il nemico principale del carburo è l’eccesso termico: passate a velocità errata generano calore che decarbonizza il filo tagliente, riducendo drasticamente la durata utile dell’utensile.
Qual è la differenza fondamentale tra la CMT 192.081.11 (#1) e la SpeTool UpCut (#2)?
La distinzione cardine risiede nella direzione dell’elica e nel conseguente controllo delle fibre: la CMT adotta un’elica down-cut negativa che comprime le fibre verso il basso garantendo superfici perfette sui pannelli, mentre la SpeTool impiega un’elica up-cut positiva che evacua il truciolo verso l’alto rendendola superiore nelle scanalature profonde e forature cieche.
Chi dovrebbe evitare l'acquisto di una fresa con geometria down-cut?
Chi deve realizzare prevalentemente asole cieche, tasche profonde o forature non passanti non dovrebbe scegliere una fresa down-cut come la CMT 192.081.11. Questa geometria spinge i trucioli verso il fondo della scanalatura anziché espellerli, rischiando l’impaccamento del materiale, il surriscaldamento del pezzo e possibili bruciature sul fondo cava.
Il Verdetto Finale
- 🏆 Migliore Scelta Assoluta: CMT ORANGE TOOLS CMT 192.081.11 FRESA ELICOIDALE Z2 NEG. HWM D=8x32x80 DX — Per falegnami ed ebanisti che esigono bordi a vista immacolati senza scheggiature su nobilitati e legni pregiati.
- 💰 Miglior Rapporto Qualità-Prezzo: SpeTool Frese per Legno Diametro Gambo 8 mm Fresa Elicoidale UpCut Lunghezza di — Per chi cerca massima rapidità di asportazione e assenza di intasamenti in incastri e mortase cieche.
- ⭐ Scelta Premium: HOZLY DLC — Per utenti CNC e laboratori di nesting che necessitano di finiture perfette su entrambi i lati del pannello con elevata longevità operativa.
La scelta della fresa a spirale ottimale dipende strettamente dalla tipologia di lavorazione predominante nel proprio laboratorio: le eliche a taglio negativo garantiscono l’eccellenza assoluta sulle bordature a vista di pannelli nobilitati, le soluzioni up-cut rimangono insostituibili per lo scavo rapido e profondo, mentre le frese a compressione rivestite eccellono nei tagli passanti completi su centri di lavoro CNC.
Leave a Reply